


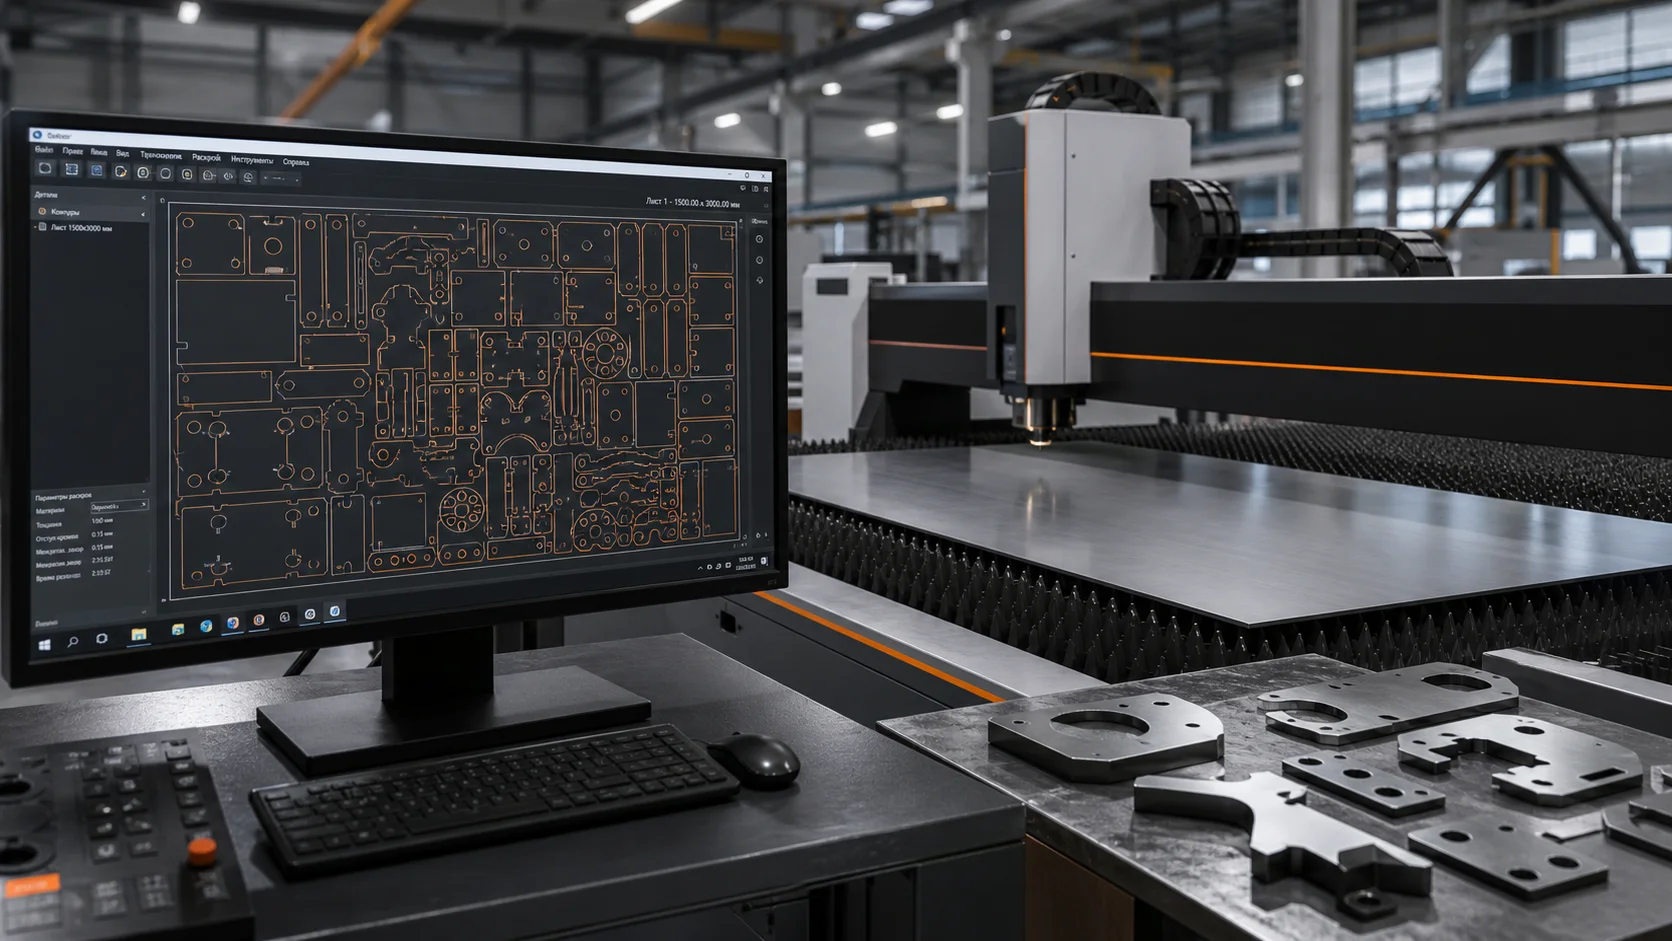
Раскрой листового металла начинается не непосредственно с работы лазерного станка. Сначала необходимо подготовить детали к размещению на листе и определить оптимальную схему их расположения. Такая схема называется картой раскроя. От ее качества зависит расход материала, количество отходов, продолжительность обработки и стабильность производства.
Особенно важна грамотная подготовка раскроя при серийном изготовлении деталей. Даже небольшая экономия материала на одной карте при большом количестве изделий дает заметный результат. При этом оптимизация не должна выполняться только ради уменьшения отходов. Необходимо одновременно учитывать точность деталей, технологические зазоры и особенности работы оборудования.
ЧТО ТАКОЕ КАРТА РАСКРОЯ
Карта раскроя представляет собой схему размещения деталей на листе металла перед обработкой. На ней определяется положение каждой заготовки, ее ориентация и расстояние до соседних элементов. На основе подготовленной схемы формируется траектория движения режущей головки и управляющая программа оборудования.
При подготовке карты учитываются размеры исходного листа, геометрия деталей и необходимое количество изделий. Также принимаются во внимание технологические перемычки, особенности обработки внутренних контуров и возможность последующего использования остатков. Таким образом, карта раскроя связывает конструкторскую документацию с реальным производственным процессом.
ИСХОДНЫЕ ДАННЫЕ ДЛЯ РАСКРОЯ
Первым этапом является анализ конструкторской документации. Специалисту необходимо получить корректную геометрию деталей и информацию об их количестве. Дополнительно определяются материал и толщина листа, поскольку эти параметры влияют на технологию обработки и выбор исходного проката.
Если после лазерной резки предусмотрены гибка, сварка или порошковая окраска, это также учитывается при подготовке производства. Размеры и форма заготовок должны соответствовать требованиям последующих операций. Поэтому раскрой нельзя рассматривать отдельно от всего технологического маршрута изготовления изделия.
РАЗМЕР ЛИСТА И РАСПОЛОЖЕНИЕ ДЕТАЛЕЙ
Для каждого заказа подбирается подходящий формат листового металла. Его размеры определяют рабочую область и ограничивают возможное размещение деталей. При этом задача специалиста заключается не просто в том, чтобы разместить все заготовки на листе, а в том, чтобы сделать это рационально и технологически безопасно.
Детали группируются с учетом их формы и размеров. В некоторых случаях их можно поворачивать, чтобы уменьшить свободные зоны между контурами. Однако такое размещение всегда проверяется с точки зрения технологии резки. Между элементами должны оставаться необходимые промежутки, а сам лист должен сохранять достаточную жесткость во время обработки.
КАК ОПТИМИЗИРУЕТСЯ РАСКРОЙ
На одном листе детали можно разместить множеством способов. Поэтому при подготовке карты раскроя выбирается вариант, который обеспечивает наиболее рациональное использование материала при сохранении технологических требований. Учитываются размеры изделий, форма контуров, количество деталей и возможные ограничения оборудования.
Особое значение имеет геометрия деталей. Простые прямоугольные элементы обычно позволяют использовать площадь листа достаточно эффективно. Сложные детали с выступами, отверстиями и криволинейными участками требуют более тщательного размещения. В результате оптимальная карта раскроя представляет собой компромисс между экономией материала и стабильностью процесса.
ТЕХНОЛОГИЧЕСКИЕ ЗАЗОРЫ МЕЖДУ ДЕТАЛЯМИ
Соседние детали нельзя размещать вплотную без учета особенностей обработки. Между контурами предусматриваются технологические промежутки. Их размер зависит от материала, толщины листа, конфигурации деталей и условий резки.
Слишком маленький зазор может привести к локальному нагреву и снижению жесткости оставшихся перемычек. С другой стороны, чрезмерное расстояние увеличивает расход материала и количество отходов. Поэтому расстояния между деталями подбираются с учетом конкретной технологии, а не только стремления максимально заполнить лист.
УЧЕТ ОТХОДОВ ПРИ РАСКРОЕ
После вырезания деталей на листе остается материал, который невозможно использовать в текущей карте. Его количество напрямую зависит от формы изделий и выбранного способа размещения. Чем рациональнее построен раскрой, тем меньше свободных участков остается между деталями.
При этом крупные остатки не обязательно становятся окончательным отходом. Их можно сохранить и использовать при изготовлении небольших деталей в следующих заказах. Такой подход особенно полезен при регулярной работе с одинаковыми материалами и толщинами. Остатки можно учитывать при подготовке следующих карт раскроя.
ПОСЛЕДОВАТЕЛЬНОСТЬ РЕЗКИ
Карта раскроя определяет не только расположение деталей. Важна также последовательность выполнения отдельных резов. В некоторых случаях внутренние элементы необходимо вырезать до того, как внешний контур полностью отделит деталь от основного листа.
Такой порядок позволяет сохранить устойчивое положение заготовки во время обработки. Это особенно важно для небольших деталей, тонкого металла и изделий со сложной геометрией. Правильная последовательность резки помогает снизить риск смещения элементов и сохранить заданные размеры.
ОСОБЕННОСТИ МЕЛКИХ И СЛОЖНЫХ ДЕТАЛЕЙ
Мелкие детали требуют отдельного внимания при формировании карты. При слишком плотном размещении небольших элементов может измениться тепловой режим обработки. Кроме того, после отделения от листа небольшая заготовка должна сохранять стабильное положение и заданную геометрию.
Сложные контуры также нельзя оценивать только с точки зрения экономии металла. Важно обеспечить корректное выполнение узких пазов, небольших отверстий и участков с большим количеством пересекающихся траекторий. Поэтому при подготовке карты учитываются не только размеры деталей, но и особенности их обработки.
РАСКРОЙ ДЛЯ ЕДИНИЧНОГО И СЕРИЙНОГО ПРОИЗВОДСТВА
При изготовлении небольшого количества деталей карта раскроя обычно формируется под конкретный заказ. Основной задачей становится рациональное использование имеющегося листа и получение необходимого количества заготовок. При этом остатки материала можно сохранить для последующего применения.
В серийном производстве требования к оптимизации значительно выше. Здесь учитываются объем партии, повторяемость заказов и возможность объединения нескольких типоразмеров деталей на одном листе. Это позволяет повысить коэффициент использования материала и снизить его расход на единицу продукции.
ПОЧЕМУ КАЧЕСТВО КАРТЫ ВЛИЯЕТ НА СЕБЕСТОИМОСТЬ
Материал является одной из существенных составляющих себестоимости металлической детали. Поэтому рациональное использование листа непосредственно влияет на затраты производства. Если на одном листе удается разместить больше деталей без нарушения технологических требований, расход материала на каждое изделие уменьшается.
При больших объемах эффект становится особенно заметным. Экономия нескольких процентов на одной партии может дать существенный результат при регулярном производстве. Поэтому оптимизация раскроя является не только технологической, но и экономической задачей.
РАСКРОЙ С УЧЕТОМ ПОСЛЕДУЮЩЕЙ ОБРАБОТКИ
Лазерная резка часто является только первым этапом изготовления изделия. После нее детали могут передаваться на гибку, сварку, порошковую окраску или сборку. Поэтому размеры и расположение элементов в карте раскроя должны соответствовать требованиям всего технологического маршрута.
Например, положение отверстий необходимо оценивать с учетом будущих линий гибки. Если конструкция предусматривает сварку, важно сохранить необходимые размеры заготовок для последующей сборки. Такой подход позволяет избежать ситуации, когда деталь корректно вырезана, но не соответствует требованиям следующей операции.
КОНТРОЛЬ КАРТЫ ПЕРЕД ЗАПУСКОМ
Перед передачей задания на оборудование проверяются геометрия деталей, их количество и соответствие исходной документации. Дополнительно контролируется размещение элементов на листе и наличие необходимых технологических зазоров. Это позволяет обнаружить ошибки до начала обработки.
Проверяется и траектория движения режущей головки. Особое внимание уделяется сложным контурам, небольшим отверстиям и последовательности выполнения резов. Для серийных заказов такой контроль особенно важен, поскольку ошибка в управляющей программе может повториться на большом количестве деталей.
КОМПЛЕКСНЫЙ ПОДХОД К РАСКРОЮ
Грамотно организованный раскрой листового металла должен обеспечивать сразу несколько требований. Необходимо получить детали заданной геометрии, рационально использовать материал и обеспечить стабильную работу оборудования. При этом экономия металла не должна достигаться за счет качества или надежности процесса.
Поэтому карта раскроя формируется с учетом конструкторской документации, характеристик материала и возможностей оборудования. Дополнительно принимаются во внимание последующие операции. Такой комплексный подход позволяет связать проектирование и производство в единую технологическую последовательность.
ЗАКАЖИТЕ РАСКРОЙ ЛИСТОВОГО МЕТАЛЛА
Для расчета заказа необходимо предоставить чертежи деталей, указать материал, толщину и необходимое количество изделий. Если после резки предусмотрены гибка, сварка или порошковая окраска, эту информацию также следует сообщить на этапе согласования. Полные исходные данные позволяют правильно оценить технологию и подготовить производство.
Напишите специалистам компании, чтобы обсудить ваш проект. Специалисты помогут проверить документацию, подготовить раскрой листового металла и подобрать технологию изготовления деталей с учетом дальнейшей обработки.